
Die Wahl des Filaments entscheidet darüber, wie steif ein Teil wird, wie es Hitze und Sonne verkraftet und wie leicht sich der Druck umsetzen lässt. Hier ein praktischer Vergleich der drei gängigsten Materialien, mit typischen Fallstricken und Tipps für einen sicheren Kauf.
Bevor Sie bestellen: Preise ändern sich täglich und können sich zwischen Ländern unterscheiden. Die Karten unten zeigen die aktuellen Preise. Die Lieferung ist im angezeigten Preis nicht enthalten, prüfen Sie die Versandkosten also vor dem Kauf. Der Safqio-Ratgeber erklärt, wie Sie bei einem anderen europäischen Amazon bestellen können, falls sich das für Ihr Projekt lohnt.
PLA: der sinnvolle Einstieg
PLA ist das beliebteste Material für Einsteiger. Es druckt bei moderaten Temperaturen, haftet gut am Druckbett und riecht kaum. Es ist steif und präzise, ideal für Figuren, Prototypen, Dekoobjekte und wenig belastete Teile.
Die Grenzen sind klar. PLA wird schon bei etwa 55 bis 60 °C weich, eignet sich also nicht für ein Teil, das im Sommer im Auto liegt. Mit der Zeit leidet es unter UV-Licht und Feuchtigkeit, und bei starkem Schlag bricht es leicht.
Für den ersten Kauf reicht oft eine Standardrolle PLA. Varianten mit Bezeichnungen wie PLA+ oder verstärktes PLA versprechen mehr Festigkeit, doch der Begriff ist nicht einheitlich definiert. Lesen Sie die Produktangaben daher genau.
PETG: Festigkeit und Feuchtebeständigkeit
PETG verbindet gute Schlagfestigkeit, etwas Flexibilität und eine bessere Hitzebeständigkeit als PLA, je nach Hersteller meist um 70 bis 80 °C. Es verträgt Feuchtigkeit besser und eignet sich daher für funktionale Teile wie Halterungen, Gehäuse, Abdeckungen und einfache mechanische Komponenten.
Der größte Nachteil ist das Stringing, die feinen Fäden zwischen einzelnen Bereichen des Drucks. Hilfreich sind eine etwas niedrigere Düsentemperatur, passende Retraction und eine ausreichend hohe Verfahrgeschwindigkeit. PETG haftet außerdem sehr stark am Druckbett. Eine geeignete Oberfläche verhindert, dass sich das Teil beim Entfernen ausreißt.
Für gelegentliche Nutzung im Freien ist PETG oft besser als PLA, ersetzt aber kein Material für dauerhafte, intensive UV-Belastung. Testen Sie zuerst an einem kleinen Teil.
Bei Lebensmittelkontakt ist Vorsicht geboten. Betrachten Sie kein Verbraucherfilament als lebensmittelecht, solange der Hersteller keine zertifizierten Angaben macht. Auch dann bleibt ein 3D-Druck porös. Vermeiden Sie Teile, die mit Lebensmitteln in Berührung kommen, besonders bei warmen oder sauren Speisen.
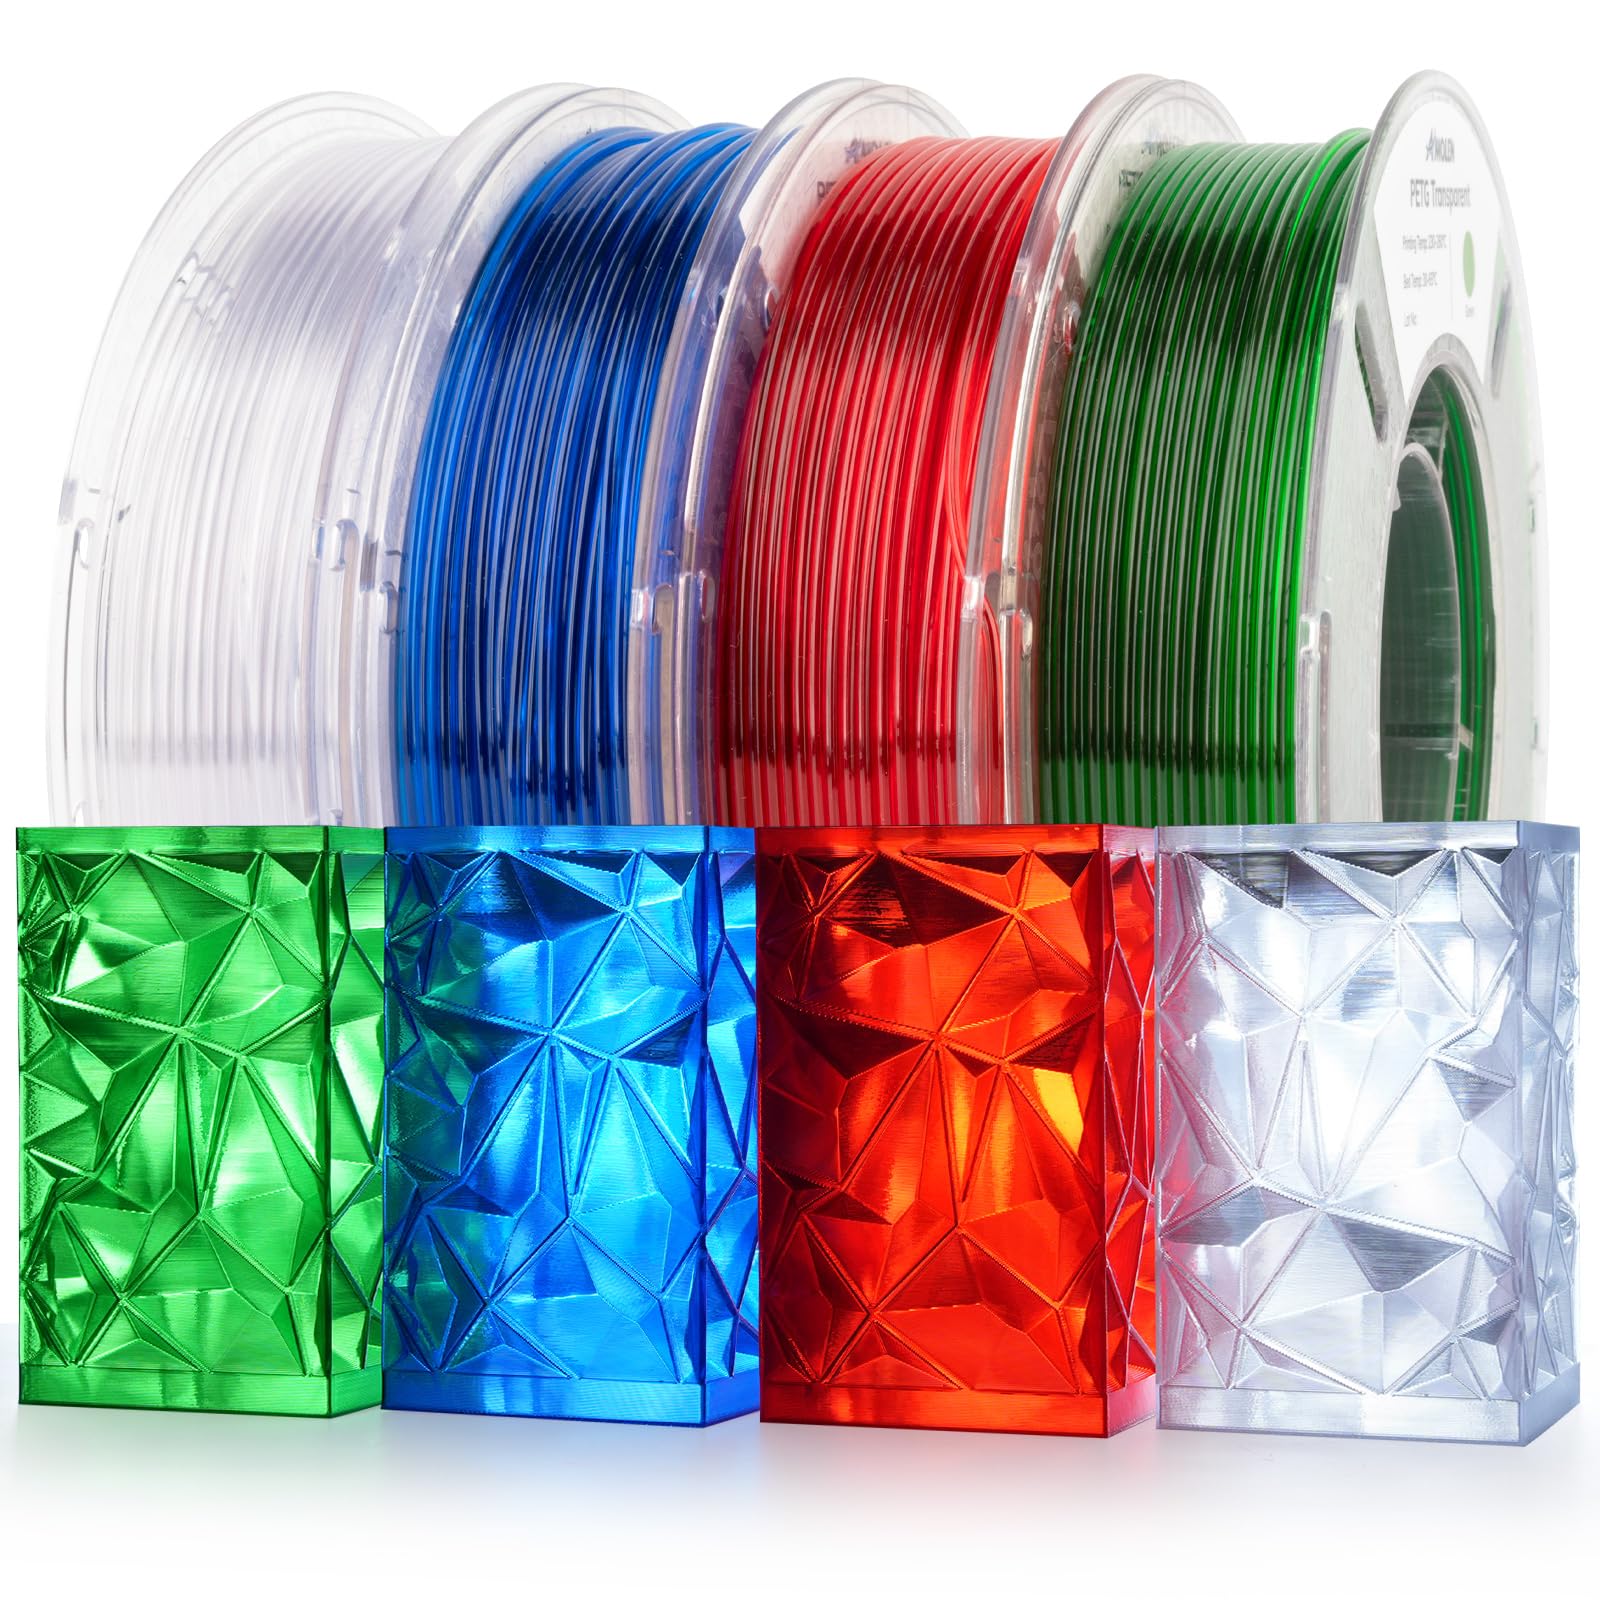
Mehrfarbige Packs erlauben es, mehrere Farben zu testen, ohne viele Einzelrollen zu kaufen. Das AMOLEN-Set unten enthält vier Rollen à 250 g, und der Titel nennt eine Lichtdurchlass-Funktion.
Für eine einzelne Rolle ist hier eine weitere PETG-Option:
TPU: flexibel und elastisch
TPU ist ein flexibles Filament für Dichtungen, Schutzhüllen, rutschfeste Füße und alle Teile, die sich biegen oder Stöße aufnehmen sollen. Die Weichheit wird über die Shore-Härte angegeben: Je niedriger der Wert, desto weicher das Teil.
TPU druckt deutlich langsamer als PLA oder PETG. Da das Filament weich ist, kann es sich im Bowden-Schlauch stauchen. Ein Direct-Drive-Drucker, bei dem der Motor das Filament direkt in den Hotend schiebt, arbeitet deutlich zuverlässiger. Bei einer Bowden-Maschine sollten Sie die Geschwindigkeit senken und die Spannung des Vorschubrads prüfen.
Für sehr steife Teile oder Bauteile, die unter Last exakt ihre Form behalten müssen, ist TPU ungeeignet.
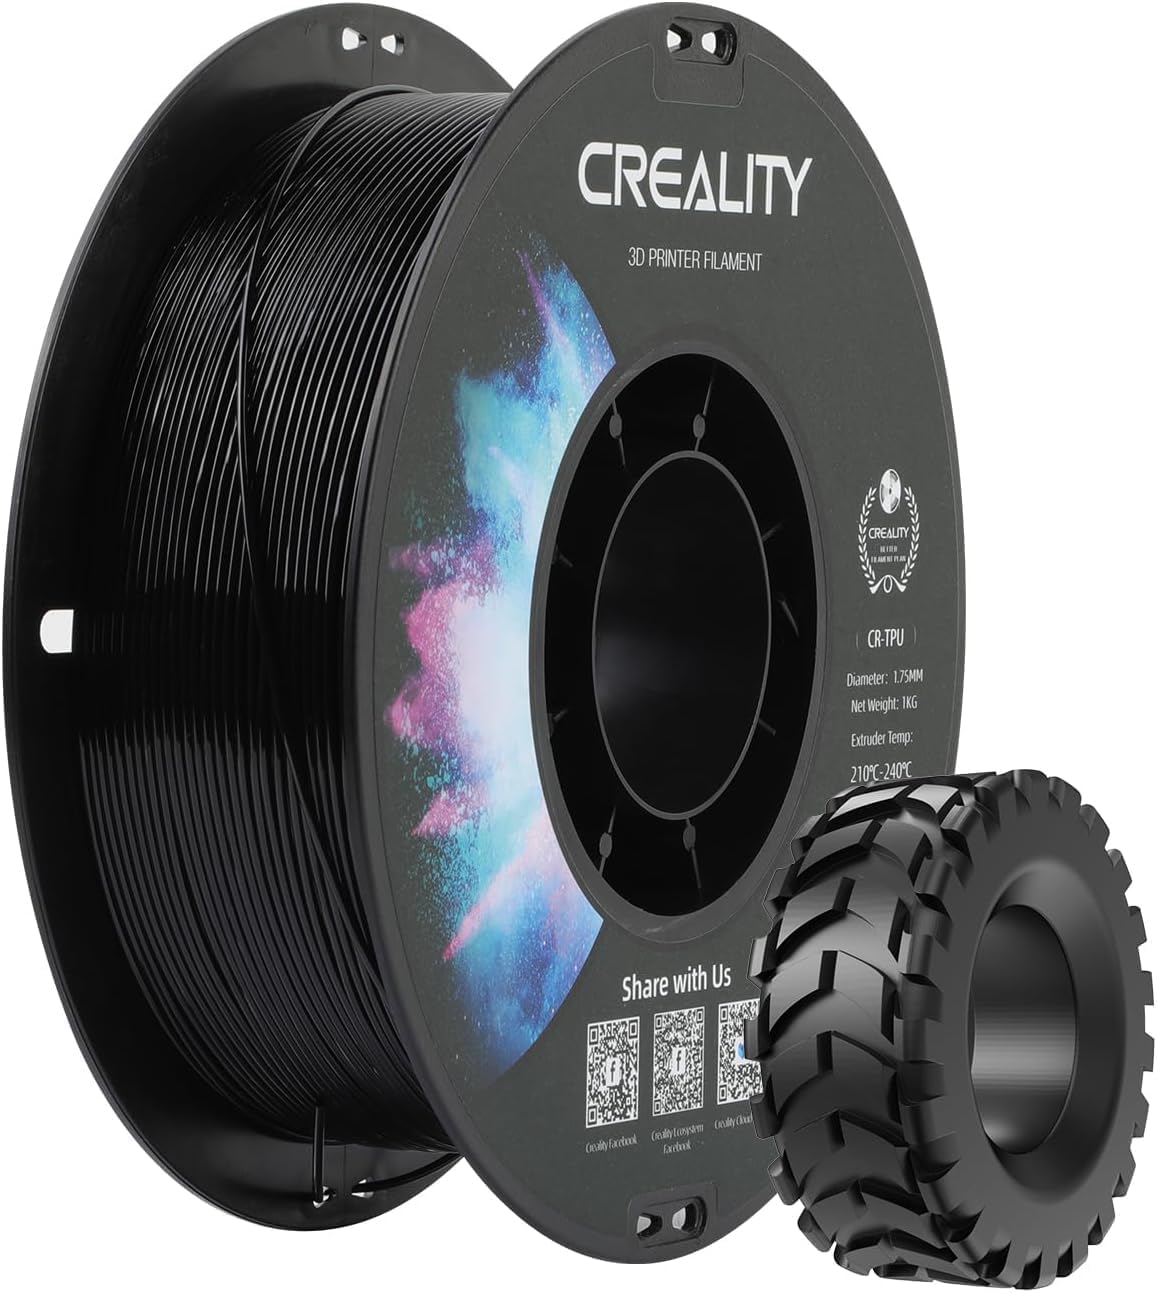
Kurzvergleich
- Steifigkeit: PLA ist am steifsten, PETG liegt dazwischen und ist zäher, TPU ist flexibel.
- Hitze: PLA ist bis etwa 55 bis 60 °C begrenzt, PETG deutlich besser, TPU hängt von der Rezeptur ab.
- UV und Außeneinsatz: keines der drei ist ohne Schutz ideal; PETG ist oft ein vernünftiger Kompromiss bei moderater Nutzung.
- Druckbarkeit: PLA ist am einfachsten, PETG braucht Feintuning, TPU braucht Geduld.
- Lebensmittelkontakt: vermeiden, sofern keine zertifizierten Angaben vorliegen; Drucke bleiben porös.
Startwerte und typische Fehler
Diese Werte sind Ausgangspunkte, passen Sie sie an Ihren Drucker an:
- PLA: Düse etwa 190 bis 220 °C, Druckbett warm oder kalt.
- PETG: Düse heißer als bei PLA, Druckbett etwa 70 bis 80 °C, moderate Kühlung.
- TPU: reduzierte Geschwindigkeit, Düse meist zwischen den PLA- und PETG-Werten.
Das Datenblatt des Herstellers hat immer Vorrang.
Häufige Fehler sind feuchtes Filament, eine schlecht eingestellte erste Schicht, unbehandeltes PETG-Stringing und zu schnell gedrucktes TPU. Lagern Sie geöffnete Rollen luftdicht in einer Box mit Trockenmittel.
Welches Material für welches Projekt
- Figuren und Dekoration: PLA.
- Funktionsteile mit etwas Hitze oder Feuchtigkeit: PETG.
- Dichtung, Schutz, rutschfester Fuß: TPU.
- Langfristige Teile im Freien: keines der drei ohne Schutz; im Einzelfall prüfen.
- Alles mit Lebensmittelkontakt: ohne zertifizierte Angaben vermeiden.
Prüfen Sie vor dem Kauf den Verkäufer, die Versandkosten und die Garantiebedingungen, besonders bei Drittanbietern.


