Elegir un filamento es mucho más que escoger un color. El material determina cuánto de rígida será una pieza, cómo soportará el calor, cuánto durará al sol y lo fácil que será imprimirla. Aquí tienes una comparativa práctica de los tres materiales más habituales, con sus trampas y algunos consejos para comprar con seguridad.
Antes de comprar, ten en cuenta que los precios cambian a diario y pueden diferir de un país a otro. Las tarjetas de abajo muestran los precios actualizados. El envío no está incluido en el precio indicado, así que revisa los gastos de envío antes de confirmar. La guía de Safqio explica cómo comprar en otro Amazon europeo si para tu proyecto compensa.
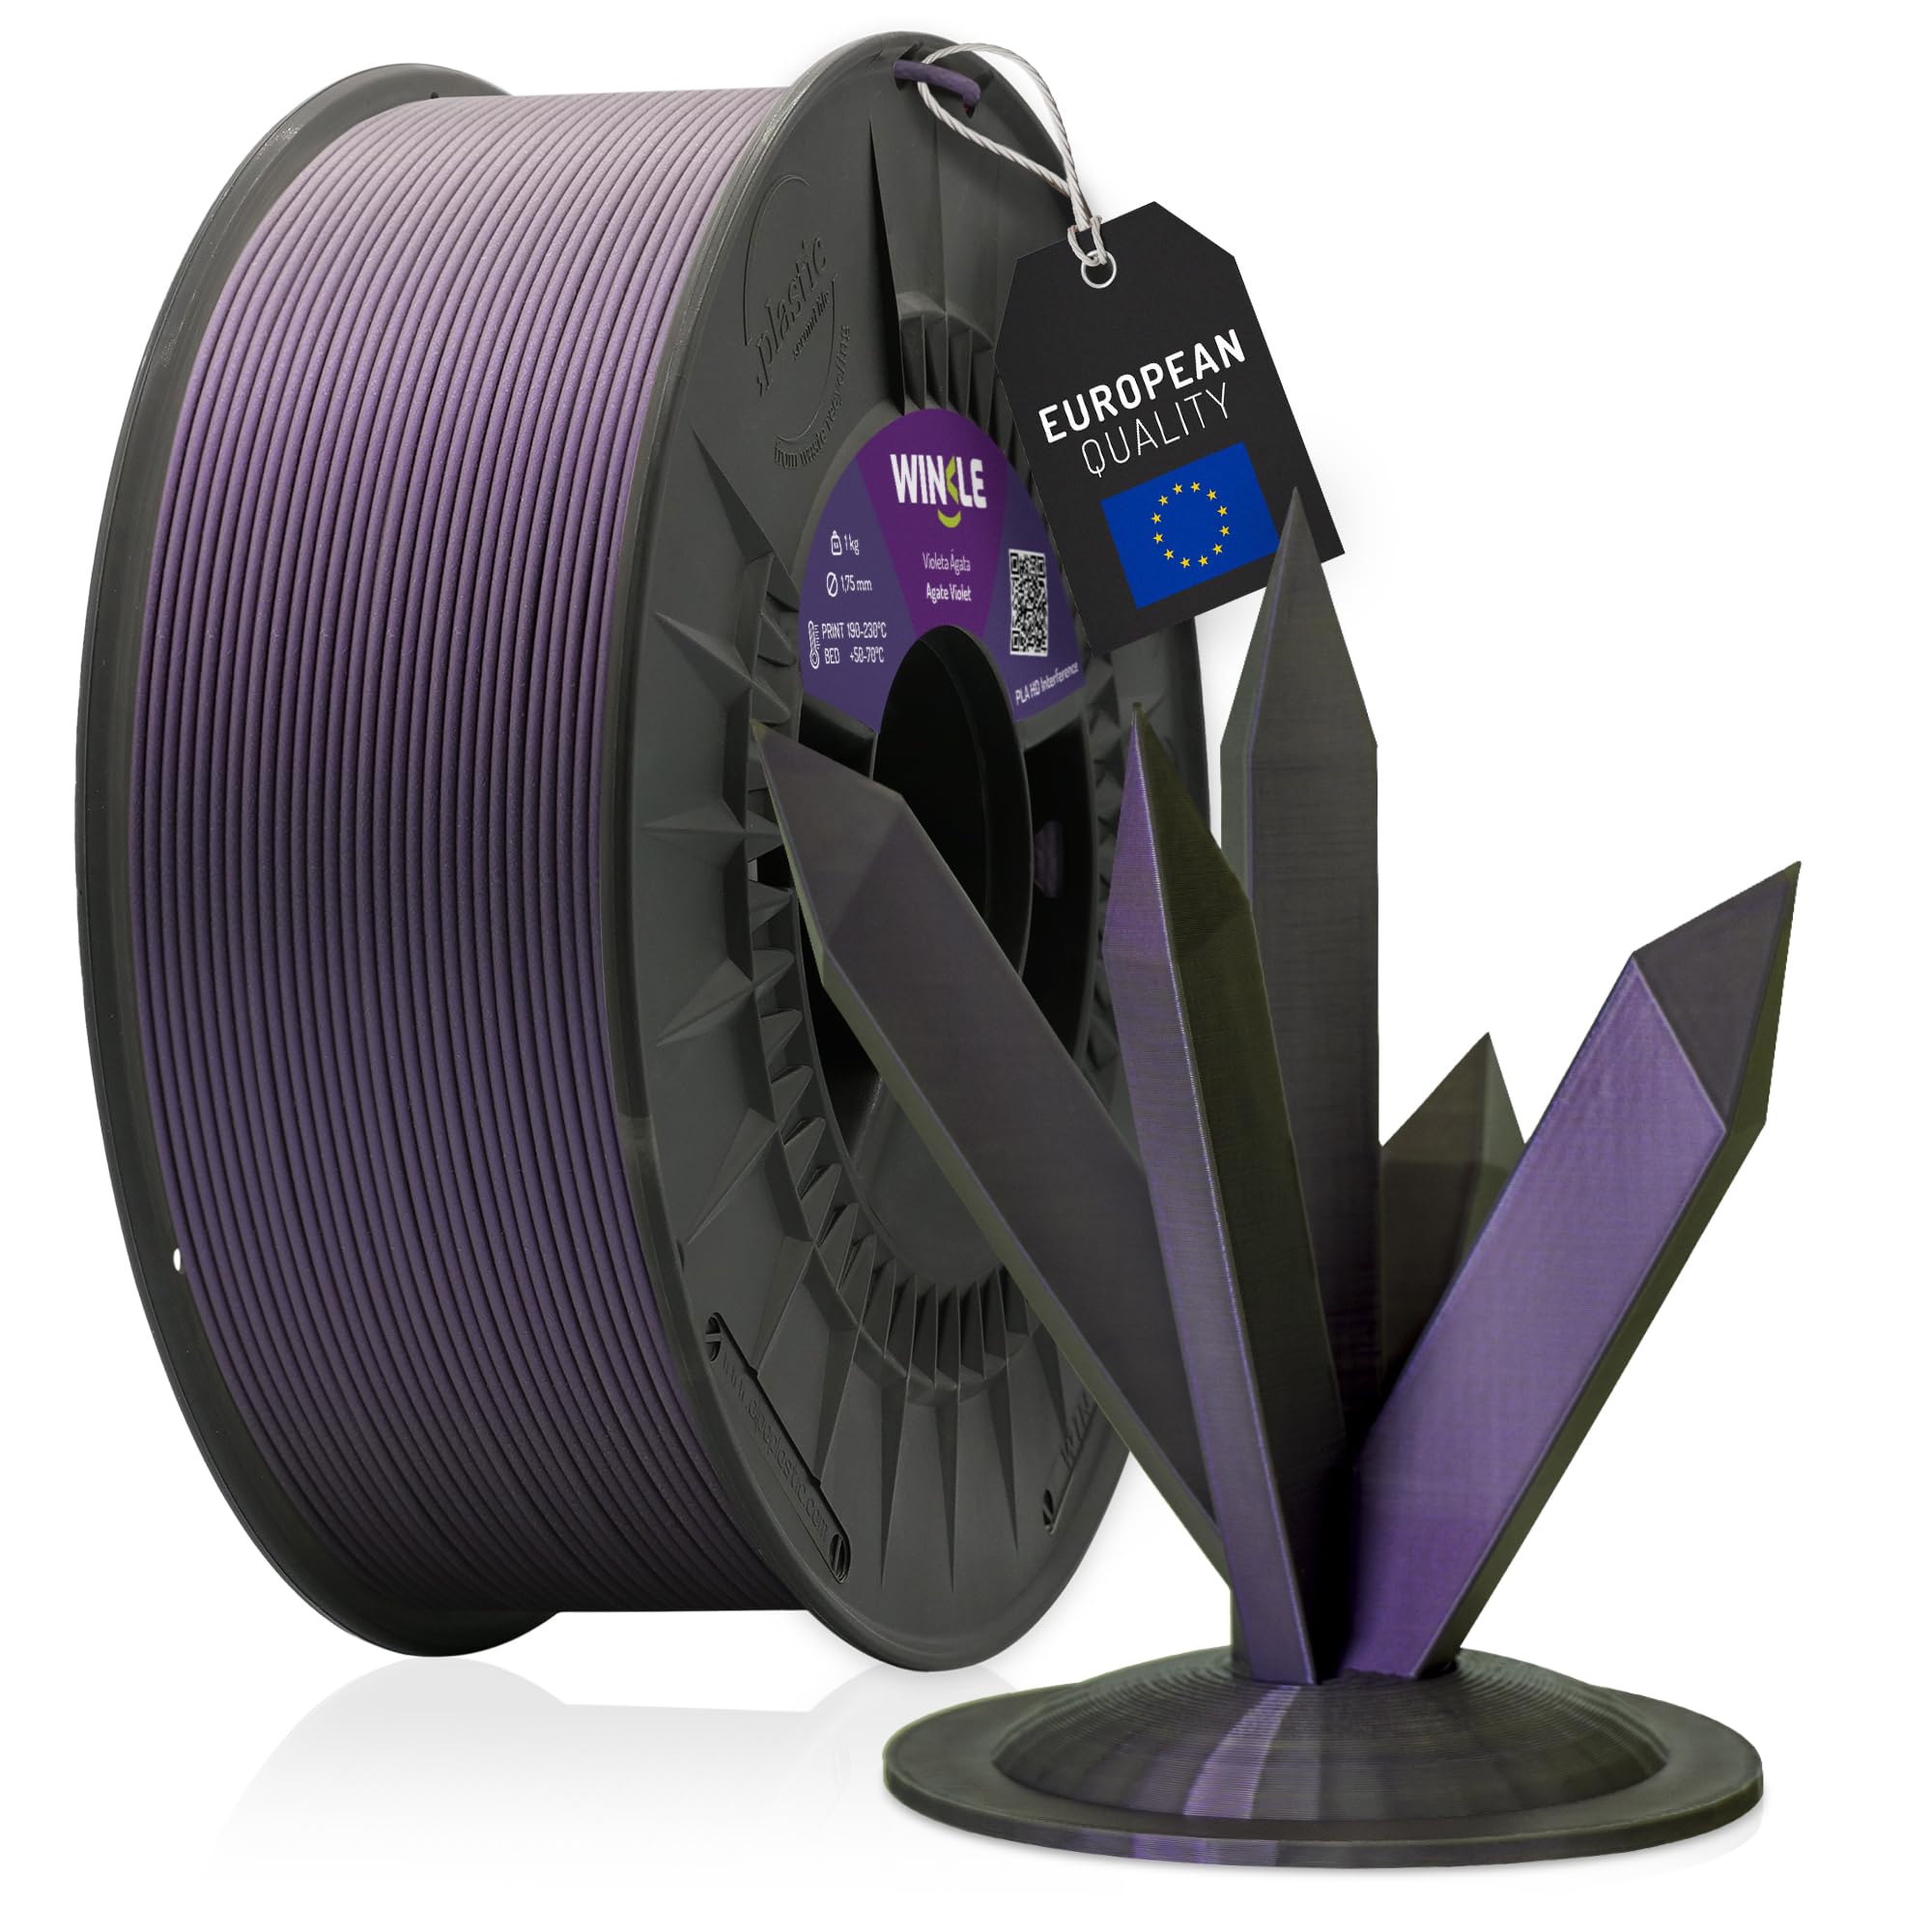
PLA: el punto de partida
El PLA es el material más usado por quienes empiezan. Se imprime a temperaturas moderadas, se adhiere bien a la cama y huele poco. Es rígido y preciso, así que encaja con figuritas, prototipos, objetos decorativos y piezas poco exigidas.
Sus límites están claros. Se reblandece hacia los 55-60 °C, por lo que no es buena opción para una pieza que se queda en el coche en pleno verano. Con el tiempo se degrada con los rayos UV y la humedad, y ante un golpe fuerte tiende a romperse.
Para una primera compra, una bobina de PLA estándar suele bastar. Las variantes llamadas PLA+ o PLA reforzado prometen más resistencia, pero el término no tiene una definición única, así que lee bien la ficha del producto.
PETG: resistencia y buena tolerancia a la humedad
El PETG combina buena resistencia a los impactos, algo de flexibilidad y una mejor tolerancia al calor que el PLA, normalmente en torno a 70-80 °C según el fabricante. Aguanta mejor la humedad, así que es buena opción para piezas funcionales: soportes, carcasas, protecciones y componentes mecánicos sencillos.
Su principal inconveniente es el stringing, esos hilos finos que aparecen entre partes de una impresión. Se reduce bajando un poco la temperatura de la boquilla, ajustando la retracción y manteniendo una velocidad de desplazamiento suficiente. El PETG también se adhiere con fuerza a la cama, así que una superficie adecuada evita arrancar la pieza al retirarla.
Para un uso ocasional en exterior, el PETG suele comportarse mejor que el PLA, pero no sustituye a un material pensado para una exposición UV intensa y prolongada. Haz una prueba con una pieza pequeña.
En cuanto al contacto con alimentos, hay que ser prudentes. No consideres apto para alimentos ningún filamento de uso doméstico salvo que el fabricante aporte información certificada. Incluso entonces, una impresión 3D es porosa, así que evita piezas que toquen comida, sobre todo si está caliente o es ácida.
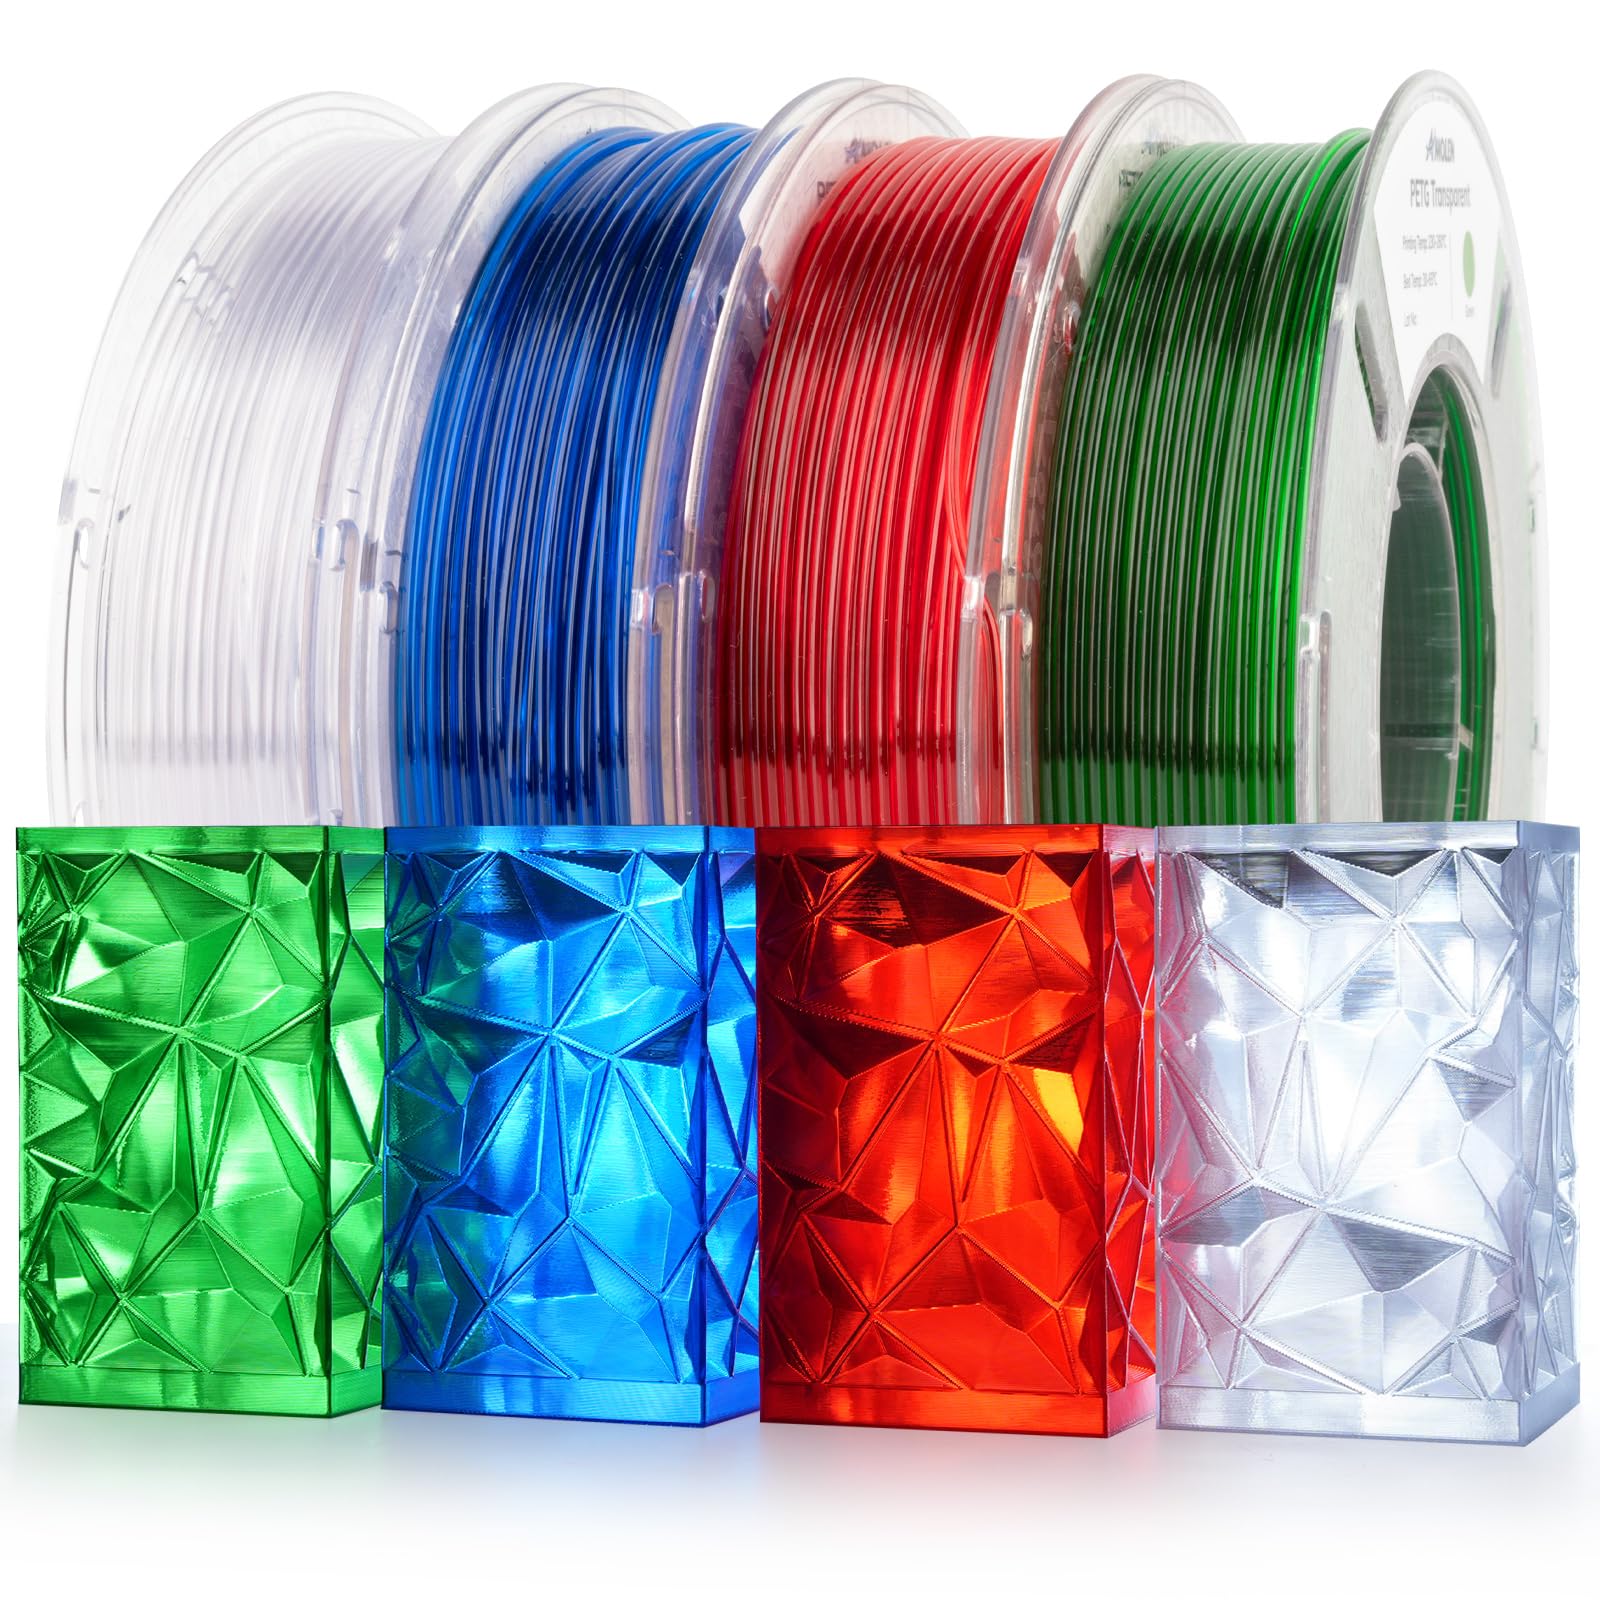
Los packs multicolor permiten probar varios tonos sin comprar muchas bobinas sueltas. El pack de AMOLEN que tienes abajo incluye cuatro bobinas de 250 g, y su título menciona una función de transmisión de la luz.
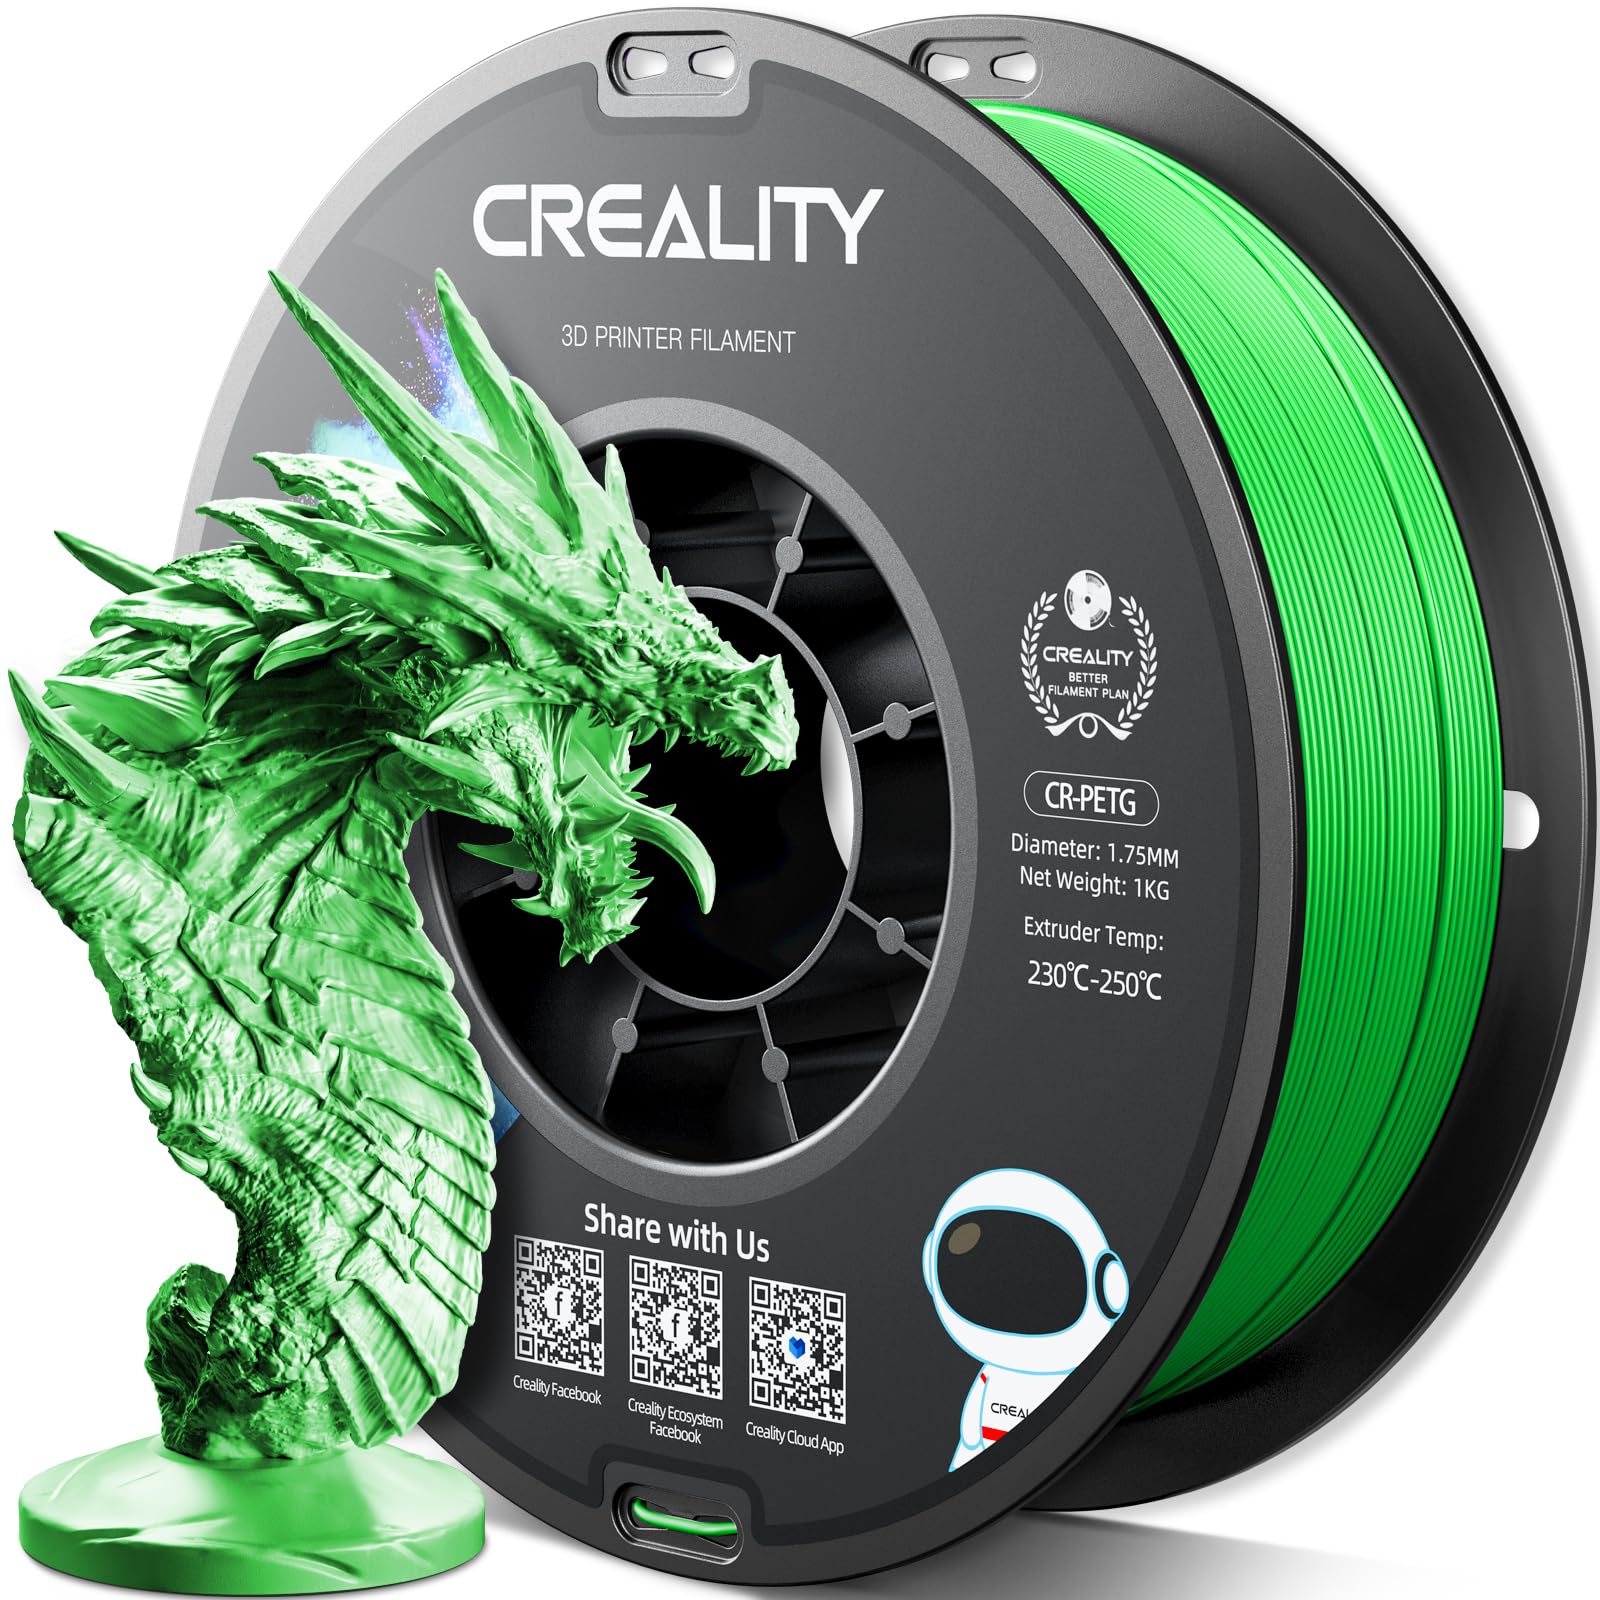
Para una bobina individual, aquí tienes otra opción en PETG:
TPU: flexible y elástico
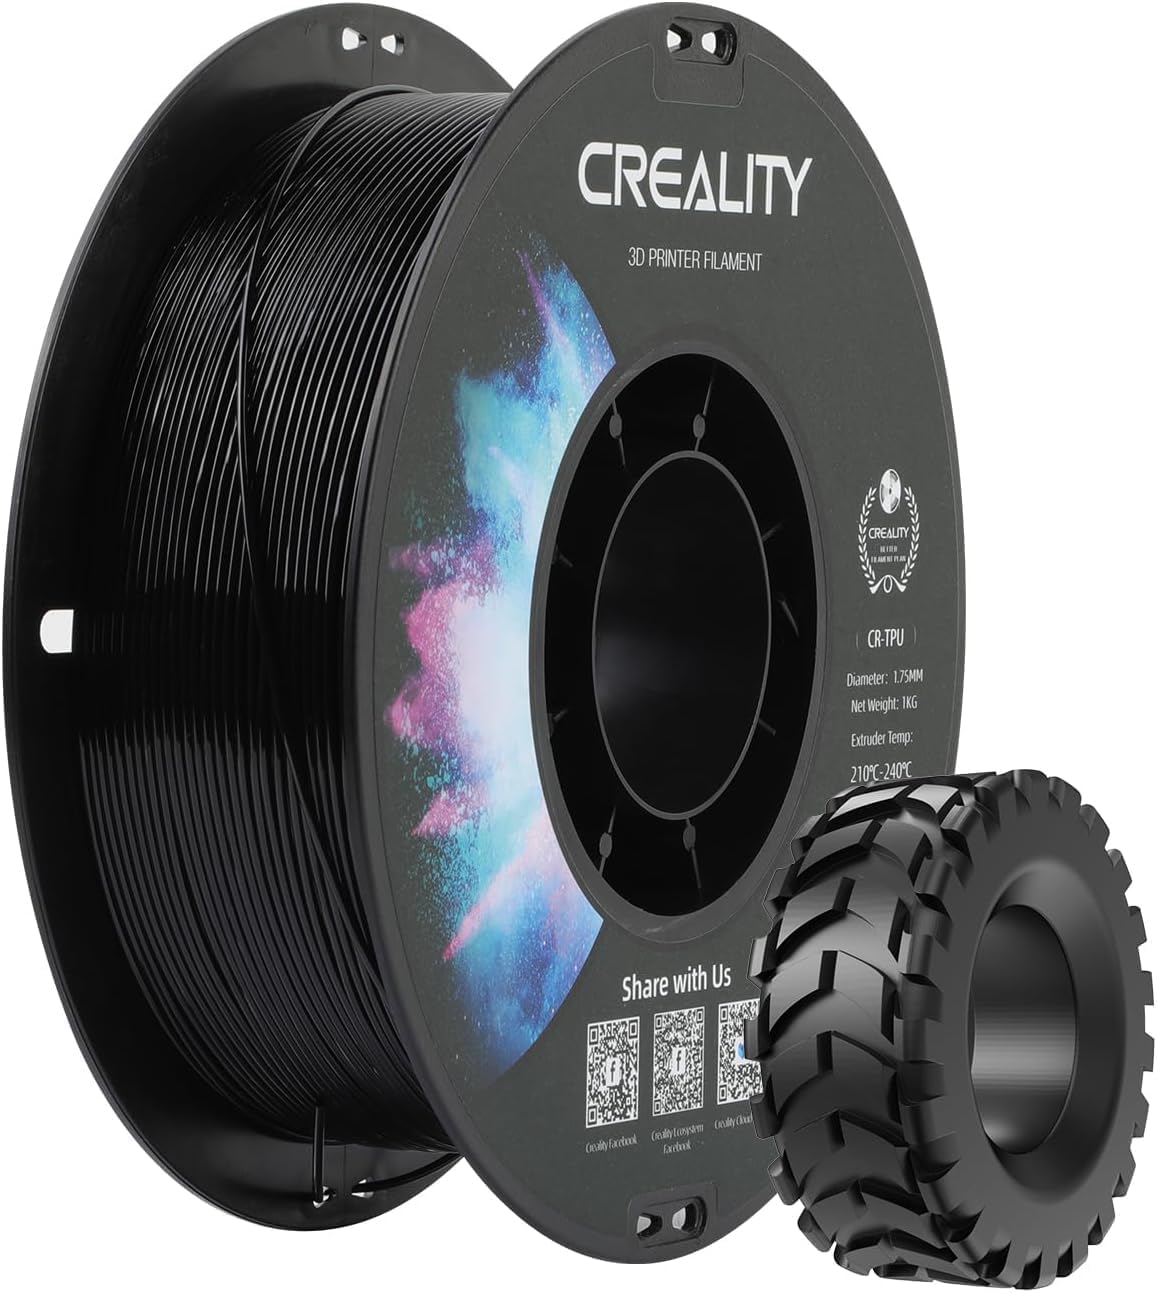
El TPU es un filamento flexible que se usa para juntas, protecciones, fundas, patas antideslizantes y cualquier pieza que deba doblarse o absorber golpes. Su blandura se mide con la dureza Shore: cuanto menor es el número, más blanda es la pieza.
Se imprime más despacio que el PLA o el PETG. Como el filamento es blando, puede pandearse dentro de un tubo Bowden. Una impresora de extrusor directo, donde el motor empuja el filamento directamente al hotend, es mucho más fiable. En una máquina Bowden, reduce la velocidad y revisa la tensión del engranaje de arrastre.
El TPU no es adecuado para piezas muy rígidas ni para piezas que deban mantener una forma precisa bajo carga.
Comparativa rápida
- Rigidez: el PLA es el más rígido, el PETG está en medio y es más tenaz, el TPU es flexible.
- Calor: el PLA aguanta hasta unos 55-60 °C, el PETG es claramente mejor, el TPU depende de la formulación.
- UV y uso exterior: ninguno de los tres es ideal sin protección; el PETG suele ser un compromiso razonable para un uso moderado.
- Facilidad de impresión: el PLA es el más sencillo, el PETG necesita ajustes, el TPU necesita paciencia.
- Contacto con alimentos: evítalo sin información certificada, y recuerda que las impresiones siguen siendo porosas.
Ajustes de partida y errores habituales
Usa estos valores como punto de partida y ajústalos a tu impresora:
- PLA: boquilla en torno a 190-220 °C, cama tibia o fría.
- PETG: boquilla más caliente que para el PLA, cama en torno a 70-80 °C, refrigeración moderada.
- TPU: velocidad reducida, boquilla normalmente entre los valores del PLA y del PETG.
La ficha técnica del fabricante siempre tiene prioridad sobre estos valores.
Los errores más frecuentes son un filamento húmedo, una primera capa mal nivelada, el stringing del PETG sin tratar e imprimir el TPU demasiado deprisa. Guarda las bobinas abiertas en una caja cerrada con desecante.
Qué material para qué proyecto
- Figuritas y decoración: PLA.
- Piezas funcionales expuestas a algo de calor o humedad: PETG.
- Junta, protección o pata antideslizante: TPU.
- Piezas de exterior a largo plazo: ninguno de los tres sin protección; evalúalo caso por caso.
- Cualquier pieza en contacto con alimentos: evitar sin información certificada.
Antes de pedir, revisa el vendedor, los gastos de envío y las condiciones de garantía, sobre todo si compras a vendedores terceros.