Choisir un filament n'est pas anodin : le matériau détermine la rigidité de la pièce, sa tenue à la chaleur, sa durée au soleil et même la facilité d'impression. Voici un comparatif pratique des trois matériaux les plus courants, avec leurs pièges et des conseils pour acheter sereinement.
Avant d'acheter, gardez en tête que le prix d'une fiche produit peut changer d'un jour à l'autre et d'un pays à l'autre. Les cartes ci-dessous affichent les prix à jour. La livraison n'est pas incluse dans le prix affiché : vérifiez les frais de port avant de valider. Le guide Safqio explique comment acheter sur un autre Amazon européen si votre projet le justifie.
PLA : le choix par défaut
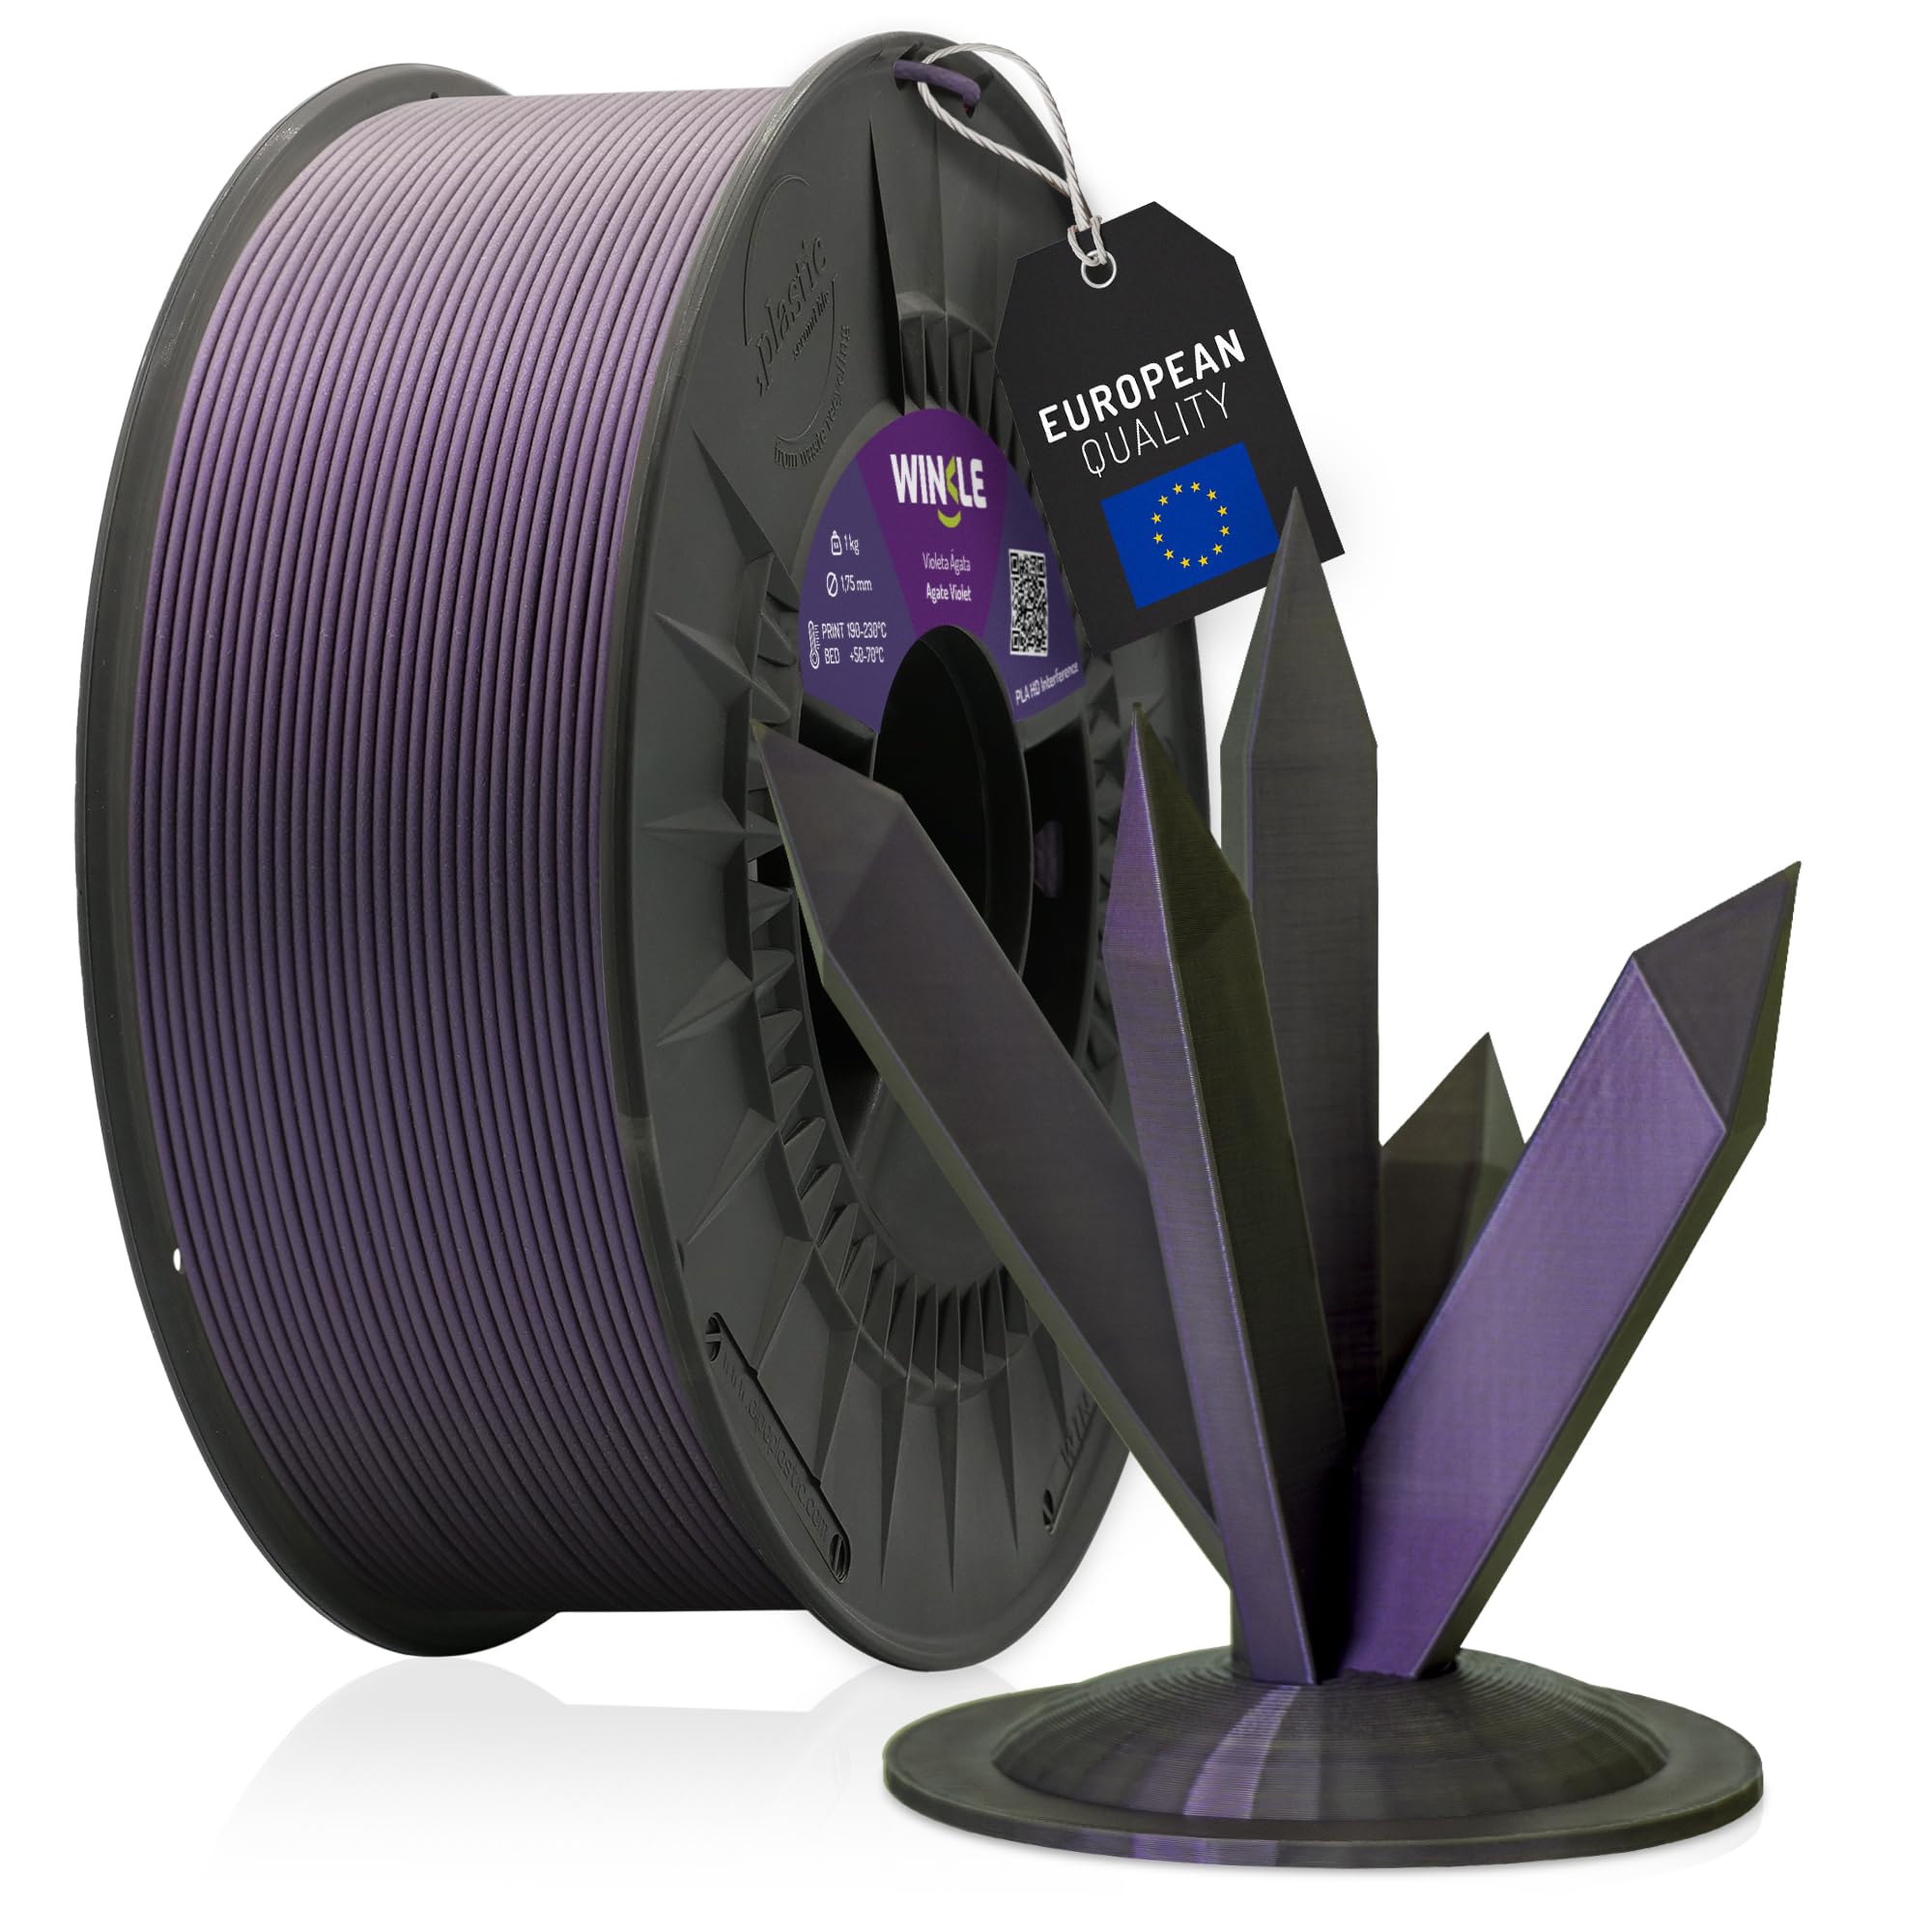
Le PLA est le matériau le plus utilisé pour débuter. Il s'imprime à température modérée, adhère bien au plateau et dégage peu d'odeur. Il est rigide et précis, ce qui convient aux figurines, aux prototypes, aux objets décoratifs et aux pièces peu sollicitées.
Ses limites sont claires. Il se ramollit vers 55 à 60 °C, ce qui le rend inadapté à une pièce laissée dans une voiture en plein été. Il se dégrade avec les UV et l'humidité sur la durée, et il est cassant sous un choc violent.
Pour un premier achat, une bobine de PLA standard suffit souvent. Les variantes « PLA+ » ou « PLA renforcé » promettent une meilleure résistance, mais le terme n'a pas de définition unique : lisez attentivement la fiche.
PETG : résistance et tenue à l'humidité
Le PETG combine une bonne résistance aux chocs, une certaine souplesse et une meilleure tenue à la chaleur que le PLA, autour de 70 à 80 °C selon les fabricants. Il supporte mieux l'humidité, ce qui en fait un bon choix pour les pièces utilitaires : supports, boîtiers, protections et pièces mécaniques simples.
Son point faible est le stringing, ces fils fins qui relient les parties d'une impression. On le réduit en baissant un peu la température de buse, en réglant la rétraction et en gardant une vitesse de déplacement suffisante. Le PETG adhère aussi fortement au plateau : une surface adaptée évite d'arracher la pièce au décollage.
Pour un usage extérieur ponctuel, le PETG est souvent meilleur que le PLA, mais il ne remplace pas un matériau conçu pour une exposition UV intense et prolongée. Testez d'abord sur une petite pièce.
Pour le contact alimentaire, la prudence s'impose. Ne considérez aucun filament grand public comme sûr pour l'alimentaire sans information certifiée du fabricant. Même dans ce cas, une impression 3D reste poreuse : évitez les pièces en contact avec les aliments, surtout chauds ou acides.
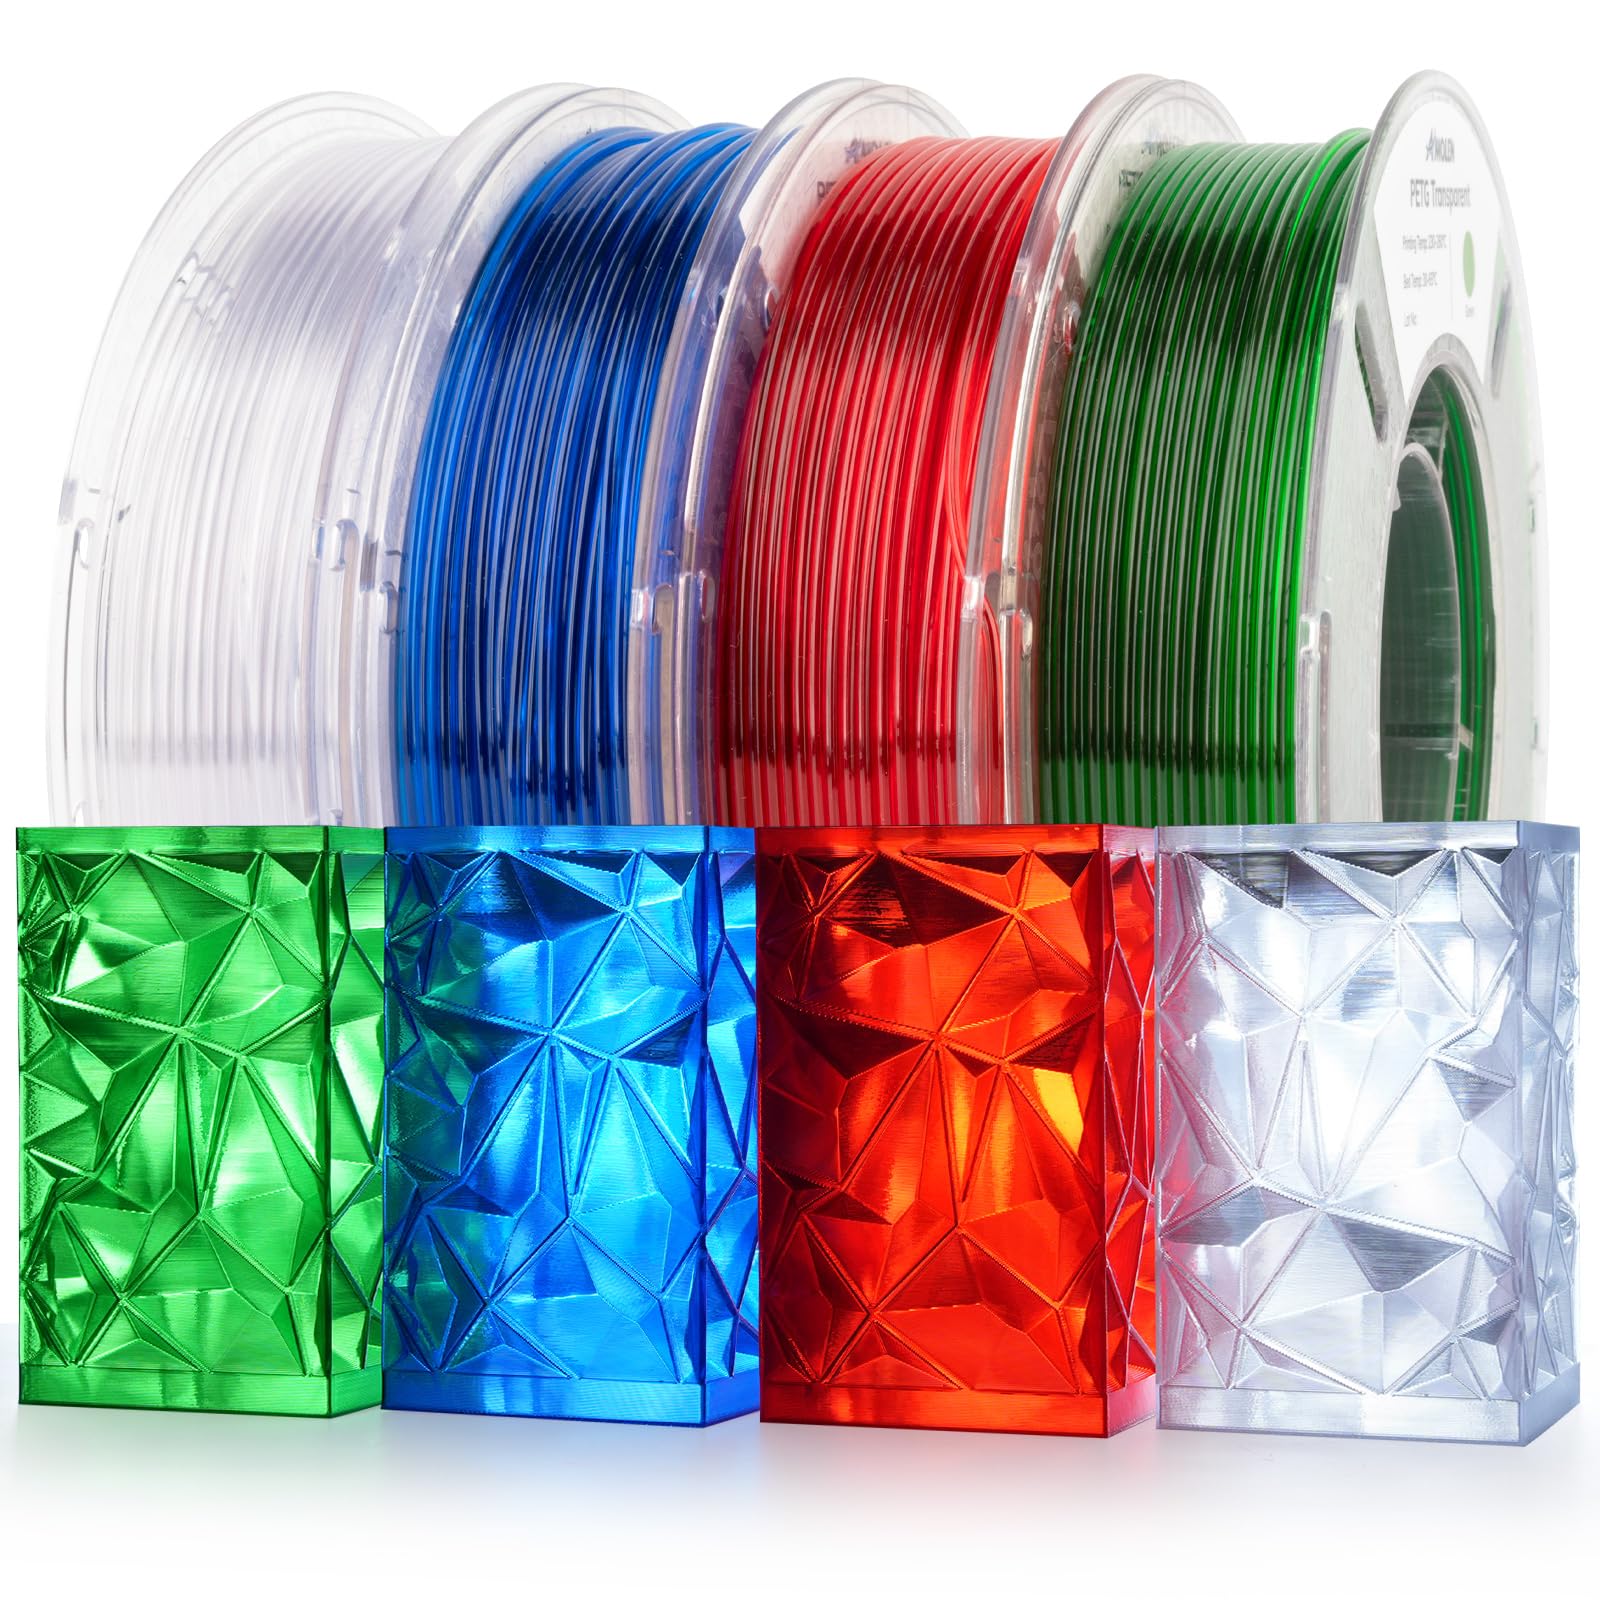
Les lots multicolores permettent de tester plusieurs teintes sans multiplier les achats. Le lot AMOLEN ci-dessous regroupe quatre bobines de 250 g, et son titre mentionne une fonction de transmission de la lumière.
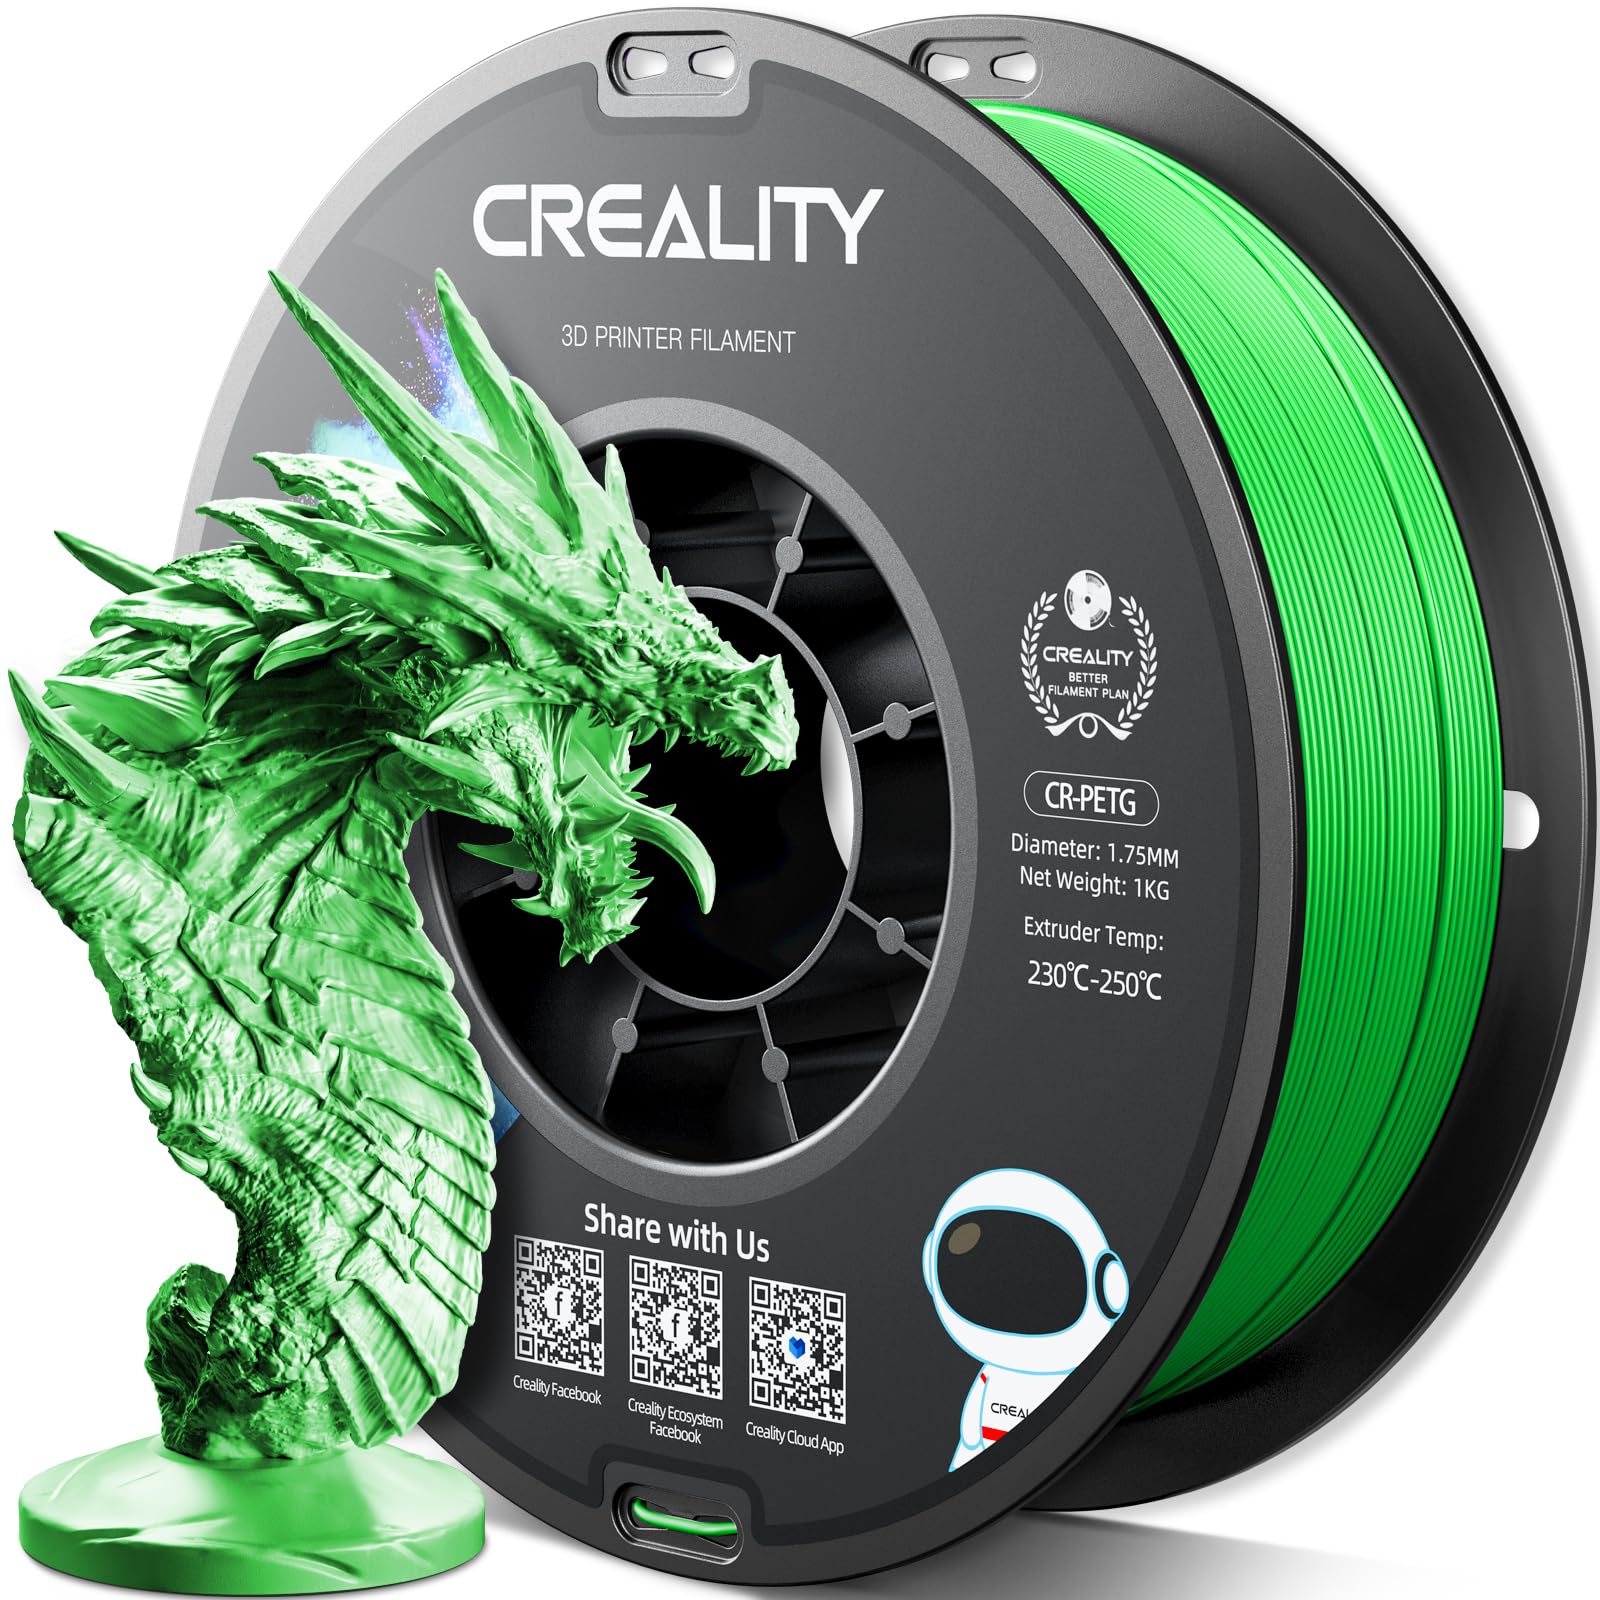
Pour une bobine unique, voici une autre option en PETG :
TPU : souple et élastique
Le TPU est un filament flexible. Il sert aux joints, aux protections, aux coques, aux pieds antidérapants et à toute pièce qui doit se plier ou absorber un choc. Sa souplesse se mesure à la dureté Shore : plus le chiffre est bas, plus la pièce est molle.
Il s'imprime plus lentement que le PLA ou le PETG. Comme il est souple, il peut se plier dans un tube Bowden. Une imprimante à extrudeur direct, où le moteur pousse le filament directement dans la tête, est nettement plus fiable. Sur une machine Bowden, réduisez la vitesse et vérifiez la tension du galet d'entraînement.
Le TPU ne convient pas aux pièces très rigides ni à celles qui doivent garder leur forme sous contrainte.
Comparatif rapide
- Rigidité : le PLA est le plus rigide, le PETG est intermédiaire et plus tenace, le TPU est souple.
- Chaleur : le PLA tient jusqu'à 55 à 60 °C environ, le PETG nettement mieux, le TPU dépend de la formulation.
- UV et extérieur : aucun des trois n'est idéal sans protection ; le PETG est souvent un compromis raisonnable pour un usage modéré.
- Facilité : le PLA est le plus simple, le PETG demande des réglages, le TPU demande de la patience.
- Contact alimentaire : à éviter sans information certifiée, et sachez que l'impression reste poreuse.
Réglages de départ et erreurs fréquentes
Ces repères servent de point de départ, à ajuster selon votre machine :
- PLA : buse entre 190 et 220 °C environ, plateau tiède ou froid.
- PETG : buse plus chaude que pour le PLA, plateau entre 70 et 80 °C, ventilation modérée.
- TPU : vitesse réduite, buse généralement entre les réglages du PLA et du PETG.
La fiche technique du fabricant prime toujours sur ces valeurs.
Les erreurs les plus fréquentes sont un filament humide, un premier calque mal réglé, un stringing du PETG non traité et un TPU imprimé trop vite. Conservez les bobines ouvertes dans un bac fermé avec un déshydratant.
Quel matériau pour quel projet
- Figurines et décoration : PLA.
- Pièce utilitaire exposée à un peu de chaleur ou d'humidité : PETG.
- Joint, protection, pied antidérapant : TPU.
- Pièce en extérieur longue durée : aucun des trois sans protection, à évaluer au cas par cas.
- Pièce en contact avec les aliments : à éviter sans information certifiée.
Avant de commander, vérifiez le vendeur, les frais de port et les conditions de garantie, surtout pour les vendeurs tiers.