Scegliere un filamento non è solo una questione di colore. Il materiale determina quanto sarà rigido un pezzo, come reggerà il calore, quanto durerà al sole e quanto sarà facile da stampare. Ecco un confronto pratico dei tre materiali più diffusi, con le insidie da evitare e qualche consiglio per acquistare con tranquillità.
Prima di acquistare, ricordate che i prezzi cambiano di giorno in giorno e possono essere diversi da un Paese all'altro. Le schede qui sotto mostrano i prezzi aggiornati. La spedizione non è inclusa nel prezzo indicato, quindi verificate le spese di consegna prima di confermare. La guida Safqio spiega come acquistare su un altro Amazon europeo, se per il vostro progetto conviene.
PLA: il punto di partenza
Il PLA è il materiale più usato da chi inizia. Si stampa a temperature moderate, aderisce bene al piano e produce poco odore. È rigido e preciso, quindi adatto a statuine, prototipi, oggetti decorativi e pezzi poco sollecitati.
I suoi limiti sono chiari. Si ammorbidisce intorno ai 55-60 °C, quindi non è adatto a un pezzo lasciato in auto in piena estate. Con il tempo si degrada sotto i raggi UV e con l'umidità, e sotto un urto forte tende a rompersi.
Per un primo acquisto una bobina di PLA standard spesso basta. Le varianti chiamate PLA+ o PLA rinforzato promettono una maggiore resistenza, ma il termine non ha una definizione unica: leggete con attenzione la scheda prodotto.
PETG: resistenza e tenuta all'umidità
Il PETG unisce una buona resistenza agli urti, una certa flessibilità e una tenuta al calore migliore del PLA, di solito intorno ai 70-80 °C secondo il produttore. Sopporta meglio l'umidità, per cui è una buona scelta per pezzi funzionali: supporti, contenitori, protezioni e semplici componenti meccanici.
Il suo punto debole è lo stringing, i sottili fili che si formano tra le parti di una stampa. Si riduce abbassando un po' la temperatura dell'ugello, regolando la retrazione e mantenendo una velocità di spostamento sufficiente. Il PETG aderisce anche molto al piano, quindi una superficie adatta evita di strappare il pezzo al momento del distacco.
Per un uso occasionale all'esterno il PETG spesso è migliore del PLA, ma non sostituisce un materiale pensato per un'esposizione UV intensa e prolungata. Fate una prova su un pezzo piccolo.
Per il contatto alimentare serve prudenza. Non considerate alimentare nessun filamento per uso domestico, a meno che il produttore non fornisca informazioni certificate. Anche in quel caso una stampa 3D resta porosa, quindi evitate pezzi a contatto con cibi, soprattutto caldi o acidi.
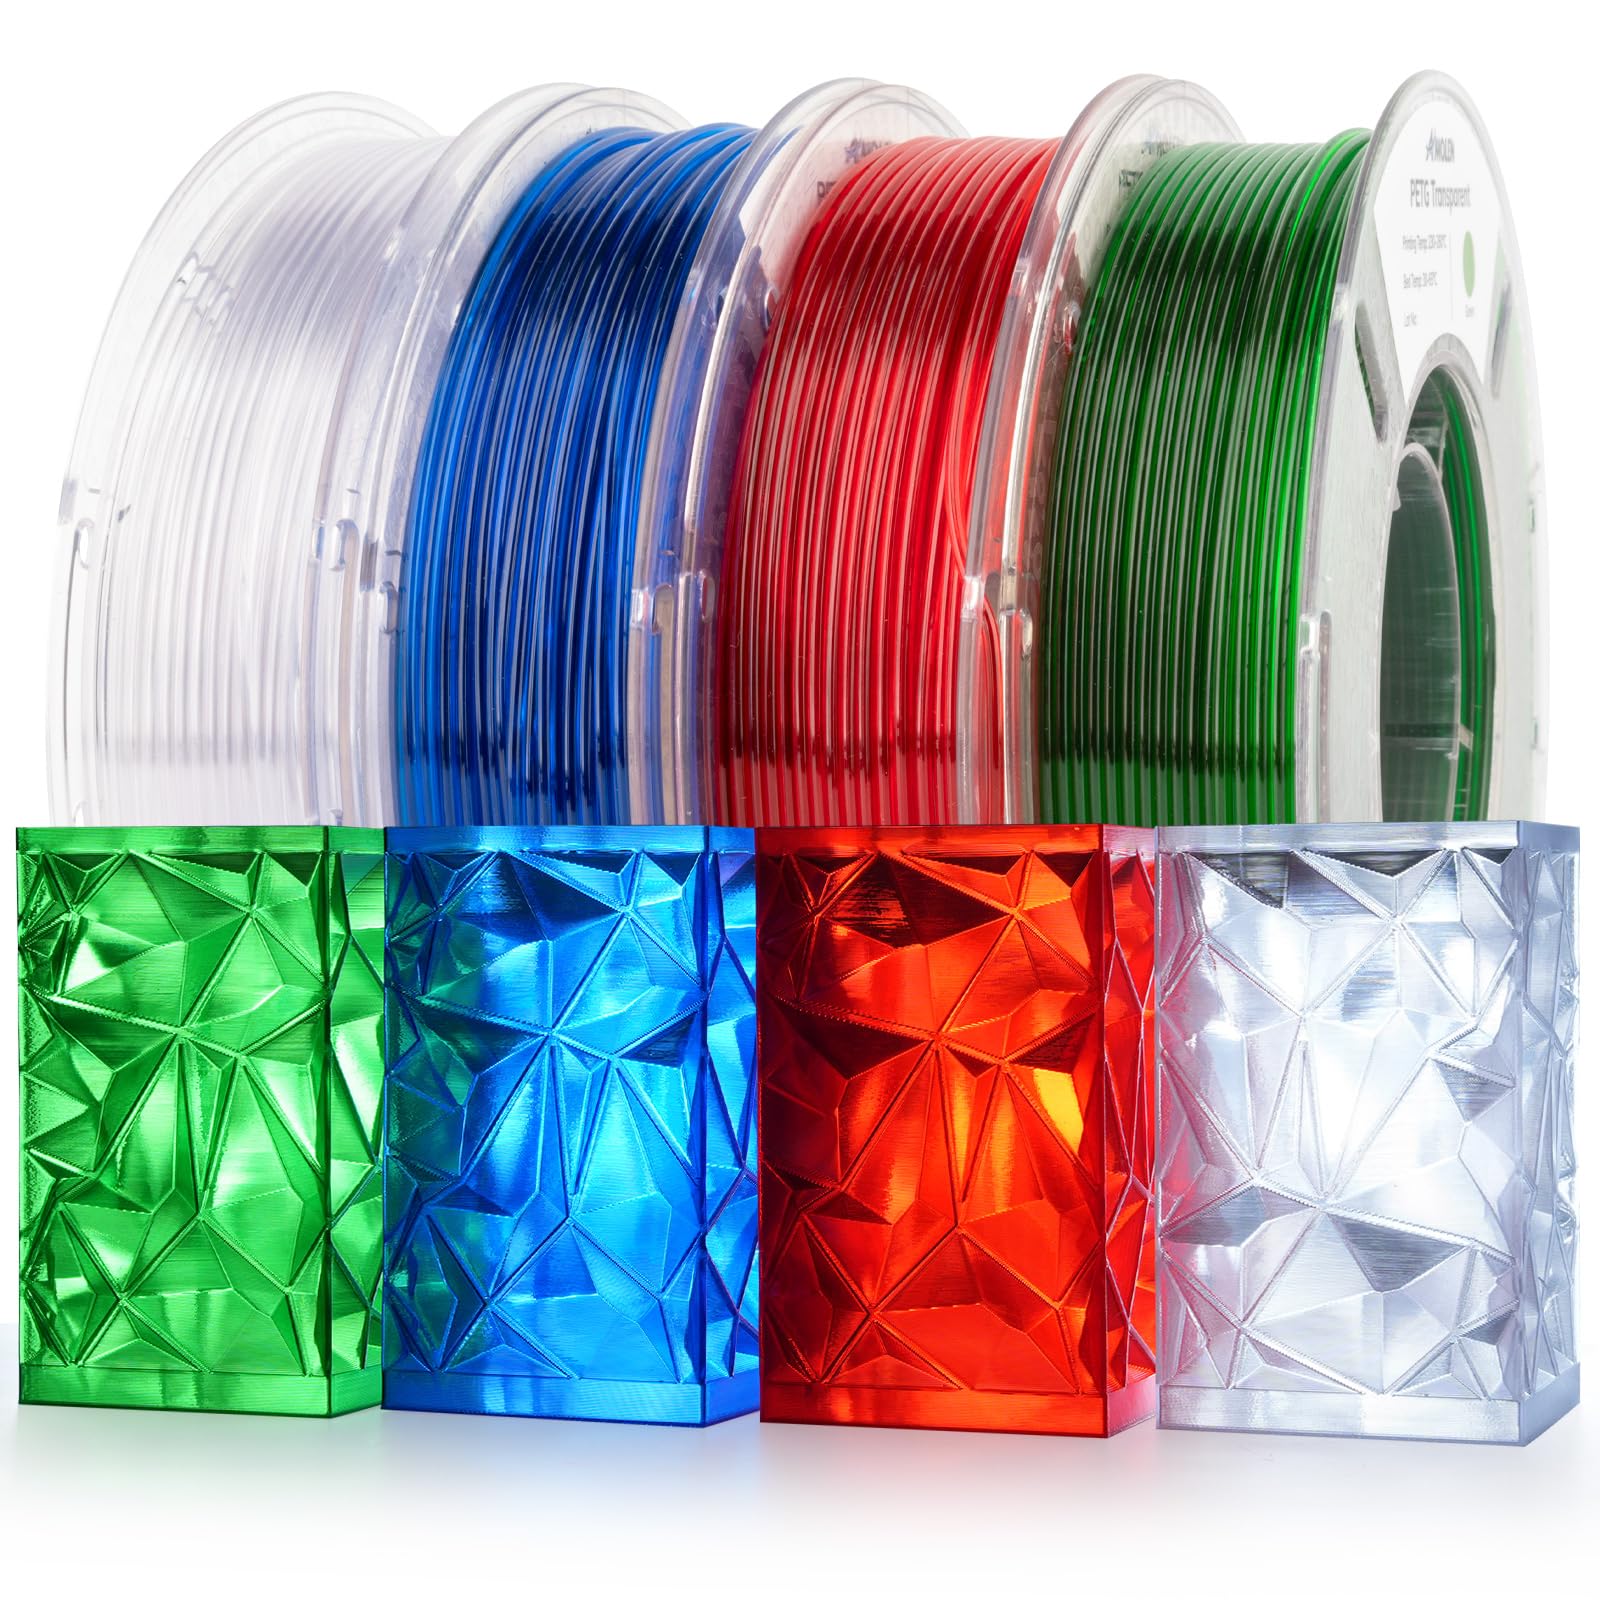
Le confezioni multicolore permettono di provare più tonalità senza comprare tante bobine singole. La confezione AMOLEN qui sotto contiene quattro bobine da 250 g, e il titolo cita una funzione di trasmissione della luce.
Per una bobina singola, ecco un'altra opzione in PETG:
TPU: flessibile ed elastico
Il TPU è un filamento flessibile usato per guarnizioni, protezioni, cover, piedini antiscivolo e tutti i pezzi che devono piegarsi o assorbire un urto. La morbidezza si misura con la durezza Shore: più il numero è basso, più il pezzo è morbido.
Si stampa più lentamente del PLA o del PETG. Essendo morbido, il filamento può piegarsi nel tubo Bowden. Una stampante a estrusore diretto, dove il motore spinge il filamento direttamente nell'hotend, è molto più affidabile. Su una macchina Bowden riducete la velocità e controllate la tensione del pignone di trascinamento.
Il TPU non è adatto a pezzi molto rigidi né a parti che devono mantenere una forma precisa sotto carico.
Confronto rapido
- Rigidità: il PLA è il più rigido, il PETG è intermedio e più tenace, il TPU è flessibile.
- Calore: il PLA regge fino a 55-60 °C circa, il PETG è nettamente migliore, il TPU dipende dalla formulazione.
- UV e uso esterno: nessuno dei tre è ideale senza protezione; il PETG è spesso un compromesso ragionevole per un uso moderato.
- Facilità di stampa: il PLA è il più semplice, il PETG richiede regolazioni, il TPU richiede pazienza.
- Contatto alimentare: da evitare senza informazioni certificate, ricordando che le stampe restano porose.
Impostazioni di partenza ed errori comuni
Sono valori indicativi da adattare alla vostra stampante:
- PLA: ugello intorno a 190-220 °C, piano tiepido o freddo.
- PETG: ugello più caldo che per il PLA, piano intorno a 70-80 °C, raffreddamento moderato.
- TPU: velocità ridotta, ugello in genere tra i valori del PLA e quelli del PETG.
La scheda tecnica del produttore ha sempre la precedenza.
Gli errori più frequenti sono il filamento umido, un primo strato mal livellato, lo stringing del PETG non gestito e un TPU stampato troppo in fretta. Conservate le bobine aperte in un contenitore chiuso con essiccante.
Quale materiale per quale progetto
- Statuine e decorazioni: PLA.
- Pezzi funzionali esposti a un po' di calore o umidità: PETG.
- Guarnizione, protezione, piedino antiscivolo: TPU.
- Pezzi da esterno a lungo termine: nessuno dei tre senza protezione; valutate caso per caso.
- Qualsiasi pezzo a contatto con il cibo: da evitare senza informazioni certificate.
Prima di ordinare controllate il venditore, le spese di spedizione e le condizioni di garanzia, soprattutto con venditori terzi.